
Compatibilitatea mașinii nu este stabilită doar de o marcă sau model de mașină. O bandă candidată din folie de aluminiu termoetanșată trebuie verificată în raport cu temperatura reală a interfeței, stația, presiunea, secvența de îndepărtare a căptușelii și manipularea benzii pe linia de producție. Acest ghid oferă o abordare practică de calificare fără a presupune o lestetă universală de mașini sau o temperatură de activare.
Banda de termoetanșare este compatibilă cu o linie de producție atunci când condițiile de activare specifice produsului, manipularea căptușelii și stabilitatea benzii pot fi menținute de echipamentul real în condițiile de producție prevăzute.
Același model de mașină poate produce rezultate diferite atunci când se schimbă viteza, presiunea, controlul temperaturii, sculele, substratul sau viteza liniei. Măsurătorile de rutină și un test controlat sunt mai fiabile decât presupunerea compatibilității din modelul echipamentului sau a unei estimări de temperatură sezonieră.
Verificați împreună cinci factori: temperatura la interfața de legătură; timpul de staţionare la viteza liniei planificată; presiunea și uniformitatea contactului în zona de legătură; secvența și consistența îndepărtării căptușelii; și stabilitatea benzii, inclusiv tensiunea, alimentarea și înregistrarea. O nepotrivire a oricărui factor poate afecta producția sau calitatea obligațiunilor.
Căptușeala nu rămâne neapărat în zona încălzită. În unele procese de asamblare este îndepărtat înainte de termoetanșare; în altele, suportă tăierea, poziționarea sau alimentarea. Confirmați secvența reală a procesului înainte de a evalua expunerea căptușelii la căldură.
Prin urmare, selecția căptușelii este atât o decizie a materialului, cât și o decizie a echipamentului. Întrebările relevante sunt dacă căptușeala se eliberează în punctul necesar, dacă banda poate fi poziționată în mod constant și dacă rola sau piesa tăiată cu matriță poate fi alimentată fără rupere, ondulare sau deplasare.
Pentru detalii de construcție, vezi Bandă din folie de aluminiu (HSL) termoetanșată cu căptușeală ; pentru formatul fără căptușeală, vezi Ghid cuprinzător pentru bandă folie HSL fără căptușeală .
| Tip de căptușeală | Manipulare pe linie | Verificări înainte de aprobare | |
| Căptușeală de folie PET | Căptușeala de film poate susține o manipulare constantă și tăiere cu matriță, în funcție de calitate. | Verificați forța de eliberare, statică, ondulare, tensiune și înregistrare la viteza de producție. | |
| Căptușeală din hârtie kraft | Căptușeala de hârtie poate fi potrivită pentru manipularea și transformarea manuală sau semi-automată. | Verificați starea de umiditate, ruperea marginilor, eliberarea și alimentarea la viteza dorită. | |
| Căptușeală CCK | Suprafața acoperită cu argilă oferă o față netedă de eliberare; comportamentul de eliberare specific clasei trebuie confirmat. | Verificați consistența forței de eliberare, calitatea tăieturii, depozitarea și îndepărtarea căptușelii. | |
| Fără căptușeală | Îndepărtează etapa de îndepărtare a căptușelii, dar lasă construcția fără suport de eliberare. | Verificați înfășurarea, blocarea, protecția suprafeței, tensiunea benzii, alimentarea și înregistrarea. |
 Bandă de folie HSL cu căptușeală pentru lipirea prin termoetanșare Banda de folie HSL căptușită combină folia de aluminiu, stratul de termoetanșare și căptușeala de eliberare, făcând-o relevantă acolo unde manipularea căptușelii și tăierea cu matriță definesc compatibilitatea mașinii. Vizualizare produs →
Dispozițiile diferite ale echipamentelor impun cerințe diferite privind transferul de căldură, presiune, îndepărtarea căptușelii și manipularea benzii. Examinați procesul utilizat efectiv, în loc să vă bazați pe o listă generică de compatibilitate cu mărcile de mașini.
Plată sau presă încălzită. Banda este plasată la interfața specificată, apoi se aplică căldură și presiune pentru perioada validată. Verificați suportul dispozitivului, alinierea și distribuția presiunii și confirmați când căptușeala de deblocare este îndepărtată.
Rolă încălzită continuă sau echipamente de laminare. Dacă aplicația folosește o rețea în mișcare, pauza este influențată de lungimea zonei încălzite și de viteza liniei. Confirmați că adezivul poate atinge condițiile de activare necesare în timp ce tensiunea și contactul benzii rămân stabile.
Plasare automată sau linie de conversie. Verificați eliberarea matriței, îndepărtarea căptușelii, calea de alimentare, înregistrarea și stabilitatea rolului. Pentru construcții fără căptușeală, verificați și înfășurarea, depozitarea, blocarea și protecția suprafețelor expuse.
 Bandă folie HSL fără căptușeală pentru linii automate de termoetanșare Bandă din folie de aluminiu fără căptușeală cu strat frontal termosigibil, potrivită pentru liniile automate care pot gestiona o bandă nesuportată și nu necesită decojire manuală. Vizualizare produs →
O bandă este compatibilă numai atunci când condițiile de activare specifice produsului pot fi îndeplinite în mod constant de către aparat. Echipamentul trebuie să controleze, de asemenea, contactul, manipularea și viteza liniei. O fereastră de activare mai largă poate oferi mai multă toleranță la proces, dar gradul exact și încercarea reală determină dacă combinația este adecvată.
Diagrama ilustrează principiul suprapunerii ferestrelor de operare. Este doar conceptual și nu reprezintă temperaturi de activare pentru niciun produs Shixin. Utilizați datele tehnice pentru gradul și măsurătorile selectate din interfața de lipire reală.
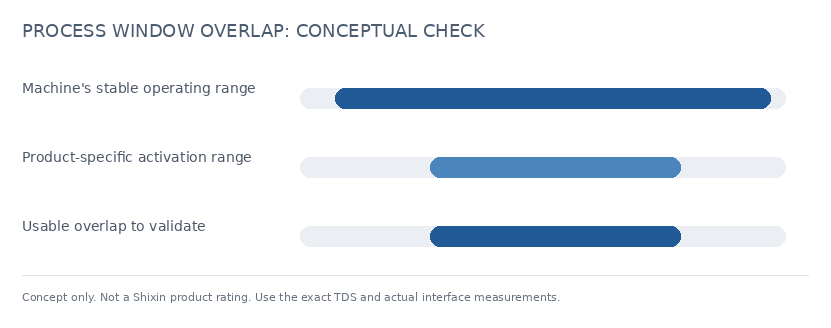
Figura 1: Ilustrație conceptuală a suprapunerii dintre capacitatea mașinii și o gamă de activare specifică produsului. Nu este o specificație de produs.
Planificați încercarea în funcție de gradul real al benzii, substratul, echipamentul și criteriile de acceptare. Cantitatea de eșantion și durata testului ar trebui convenite în conformitate cu procesul de producție, mai degrabă decât stabilite ca un minim universal.
Înregistrați temperatura interfeței, punctul de referință al echipamentului, starea, presiunea, viteza liniei, secvența de îndepărtare a căptușelii și tensiunea benzii. Utilizați metode de măsurare adecvate și păstrați aceleași condiții de substrat și de fixare în timpul comparației.
Comparați condițiile măsurate ale mașinii cu cerințele de activare din datele tehnice pentru calitatea exactă a benzii. Dacă condițiile nu se suprapun în mod fiabil sau lasă o marjă prea mică de proces, revizuiți metoda de măsurare, sculele, setările sau construcția benzii cu furnizorul înainte de producție.
Acolo unde furnizorul definește un interval de activare, desfășurați teste în punctele adecvate din intervalul aprobat. Inspectați calitatea legăturii și testați performanța de peel sau de menținere după condiționarea definită de client. Nu operați în afara ghidului produsului pur și simplu pentru a forța o legătură.
Înregistrați blocaje, rupturi, curl, întreruperi ale eliberării căptușelii, schimburi de înregistrare și timpul de nefuncționare pe care îl provoacă. Aceste observații ajută la identificarea problemelor de manipulare și hrănire pe care un test de peeling în sine nu le poate dezvălui.
Testați banda pe PP, PE, ABS sau alt substrat utilizat pe linie și condiționați ansamblul conform cerințelor aplicației. Compatibilitatea substratului și compatibilitatea mașinii sunt verificări separate. Pentru o selecție mai largă de materiale și validarea specifică gradului, vezi Bandă din folie de aluminiu termoetanșată pentru elemente de încălzire .
Următoarele simptome pot rezulta din material, setările echipamentului, substratul sau interacțiunea dintre ele. Tratează-le ca indicii de diagnosticare, nu o dovadă că banda în sine este defectă.
Ridicați întrebări de compatibilitate în timpul cotării și eșantionării, în timp ce formatul de construcție și conversie poate fi încă revizuit înainte de aprobarea producției.
Un furnizor care poate furniza date specifice produsului și poate sprijini un proces controlat face calificarea mai eficientă. Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) produce bandă din folie de aluminiu termoetanșată în construcții fără căptușeală și cu căptușeală. Modelele selectate cu suport de căptușeală pot combina un adeziv termoetanș pe o față cu un adeziv sensibil la presiune pe cealaltă; hârtia sau filmul de degajare protejează fața sensibilă la presiune. Lățimile personalizate și formatele de role pot fi discutate în funcție de proiect. ISO 9001 is certificări ale sistemului de management; Declarațiile aplicabile RoHS/REACH și rapoartele de testare SGS trebuie să fie corelate cu produsul exact și cu domeniul de testare.
 Bandă de folie HSL personalizată cu căptușeală PET adeziv puternic Bandă personalizabilă din folie de aluminiu termosigibilă cu căptușeală PET și adeziv de mare aderență, relevantă pentru electronice și legături de încălzire care necesită îndepărtarea căptușelii fără reziduuri. Vizualizare produs →
Poate o bandă de folie termosigibilă să ruleze pe diferite tipuri de echipamente de producție?
Uneori, dar numai dacă fiecare proces îndeplinește cerințele construcției selectate. O bandă cu suport de căptușeală poate necesita o etapă definită de îndepărtare a căptușelii, în timp ce o bandă fără căptușeală necesită înfășurare adecvată și control al benzii. Calificați fiecare linie separat folosind substratul, setările și criteriile de acceptare reale.
O fereastră de activare mai largă înseamnă întotdeauna o compatibilitate mai bună?
O fereastră mai largă poate oferi procesului mai multă toleranță la variațiile normale, dar nu garantează rezistența lipirii sau performanța finală. Confirmați condițiile reale ale mașinii, substratul și rezultatele testului de asamblare finală pentru gradul selectat.
Banda de termoetanșare fără căptușeală este mai rapidă la fiecare mașină?
Nu. Banda fără căptușeală îndepărtează etapa de îndepărtare a căptușelii, dar nu crește automat debitul. Echipamentul trebuie să controleze în continuare înfășurarea, tensiunea benzii, alimentarea, protecția suprafeței și înregistrarea. Pentru detalii de construcție fără căptușeală, vezi banda noastră de folie HSL fără ghidaj de căptușeală .
De câtă probă de bandă are nevoie pentru o încercare de compatibilitate?
Nu există o lungime universală a probei. Acordați cantitatea cu furnizorul pe baza deșeurilor de instalare, a duratei încercării, a numărului de condiții de proces, a testelor repetate și a formatului de producție. Încercările de mare viteză sau extinse pot necesita material suplimentar pentru a confirma manipularea consecventă între role.
Compania noastră este angajată în industria de fabricație a benzii de mai bine de 20 de ani și se concentrează pe diverse Tipuri de benzi cu folie din aluminiu, benzi cu spumă, benzi pentru frigider etc.
Telefon: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Adresa: Nr. 1, Yedong Road, la vest de Yingbin Avenue, Zona de dezvoltare economică, orașul Suqian, provincia Jiangsu, China
Miya Miao
E -mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adezive Tape Products Co., Ltd. All Rights Reserved. Custom Fritch Fiorator FOLOL GAPS ADEZIVE Producători


